河南天成环保工程有限公司
TIANCHENG MACHINERY · 整厂生产线总承包
全国服务热线0377-61168998
全国服务热线0377-61168998
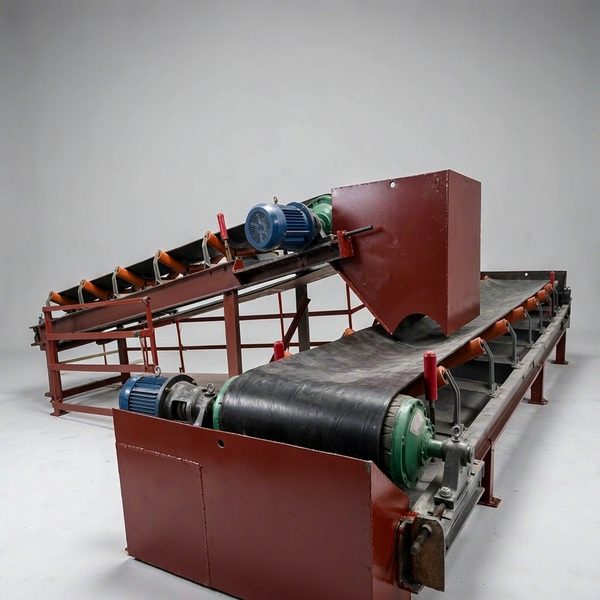
图5 皮带输送机(黑色橡胶带+槽型托辊组+电动滚筒/驱动装置)
皮带输送机(带式输送机)输送能力大、运距长、能耗低、运行平稳可靠,可水平或倾斜输送散状物料与成件物品,是矿山、砂石、建材、煤炭等生产线连接破碎、筛分、储存各环节的“动脉”。它的故障集中在输送带上:跑偏、撒料、打滑、撕裂与非正常磨损。把好安装质量、做好调偏与日常点检,是皮带机长周期运行的关键。
皮带机主要由输送带、驱动装置(电动滚筒或电机+减速机+传动滚筒)、改向滚筒、槽型托辊(承载段)与平行托辊(回程段)、张紧装置(螺旋/重锤/车式)、清扫器、导料槽(受料斗)、机架、制动逆止器及跑偏、打滑、拉绳、撕裂等保护装置组成。驱动滚筒靠摩擦带动环形输送带连续运行,物料由受料段导料槽落到胶带上随带运出。胶带按工况选择:普通带用于常温物料,耐热带用于热料,耐磨、耐撕裂及花纹/挡边带分别用于强磨蚀与大倾角场合。
安装先放中心线、装头架尾架与中间架,控制机架中心线直线度与机架水平;各滚筒轴线必须与胶带中心线垂直、各滚筒彼此平行,这是防跑偏的根本。托辊架间距均匀、转动灵活,受料段应加密缓冲托辊并降低落料高度、使物料顺着胶带运行方向给入,以减小冲击和磨损。传动/改向滚筒包胶可增大摩擦、防打滑;张紧装置要保证满载启动时仍有足够张力而不过紧(过紧会加大滚筒、轴承负荷和胶带疲劳)。导料槽挡边应贴合而不硬压胶带,清扫器刮板压力适度。
先空载点动,检查胶带运行方向、接头与清扫器,再空载运行观察跑偏。跑偏调整遵循“跑紧不跑松、跑高不跑低、跑后不跑前”的现场经验:胶带向哪一侧偏,就把该侧托辊沿胶带运行方向向前移(或把另一侧向后移),分组小幅、逐步调整;滚筒处跑偏则调整滚筒轴承座,使滚筒轴线与中心线垂直,切忌一次调得过猛。
| 调整部位 | 跑偏时的调整方向 |
|---|---|
| 承载段托辊 | 胶带偏哪侧,该侧托辊顺运行方向前移,少量多组 |
| 回程段托辊 | 同样顺胶带运行方向调整回程平行托辊 |
| 头部传动滚筒 | 调轴承座,使滚筒轴线垂直于胶带中心线 |
| 尾部改向滚筒 | 对称调节张紧螺杆,使两侧张力均衡 |
| 受料点 | 调整导料槽,使物料对中落于胶带中心 |
空载调好后再带料运行,重点看受料点是否对中——落料偏载是带载跑偏与撒料的最常见原因。上运皮带应配逆止器、制动器,防止停机后胶带倒转、物料回灌;调试时还要试验跑偏开关、拉绳开关、打滑(速度)检测与防撕裂保护动作是否可靠。
| 故障现象 | 主要原因 | 处理措施 |
|---|---|---|
| 胶带跑偏 | 机架/滚筒不直不平行;落料偏载;接头不正;张紧不均 | 按上述方法调托辊/滚筒;对中受料;重做接头;均衡张紧 |
| 胶带打滑 | 张力不足;滚筒包胶磨损;过载/启动带料;淋水 | 调张紧;重新包胶;减载空载启动;防滑、清理滚筒 |
| 撒料、漏料 | 导料槽密封差;跑偏;受料落差大;转载点堵 | 修挡边裙边;调偏;加缓冲、降落差;疏通溜槽 |
| 胶带撕裂/划破 | 尖锐铁器、卡阻;清扫器过硬;衬板脱落 | 加强除铁与巡检;调清扫器压力;及时补伤或更换 |
| 异常磨损(中部/边缘) | 跑偏磨边;物料磨蚀;清扫器长期压死 | 消除跑偏;选耐磨带;合理调整清扫器 |
| 托辊不转、损坏 | 粉尘进水、轴承缺油、被料埋 | 定期检查更换,做好密封与清扫 |