河南天成环保工程有限公司
TIANCHENG MACHINERY · 整厂生产线总承包
全国服务热线0377-61168998
全国服务热线0377-61168998
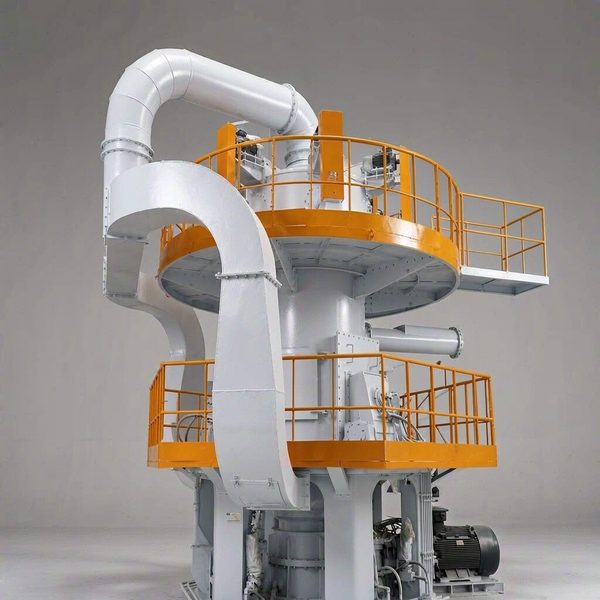
图4 立式磨粉机(立磨)主机及其粉体生产线配套场景
立式磨粉机(立磨)集粉磨、烘干、选粉于一体,具有产量大、单位电耗低、入磨粒度大、产品细度调节方便等优点,是石灰石、方解石、粉煤灰、矿渣、钢渣等非金属矿与工业固废规模化制粉的主流装备。一条立磨制粉线是系统工程,除立磨主机外,还包括破碎、给料、输送、提升、除尘收尘、储库与散装等大量配套设备——这些环节的选型匹配与安装调试水平,直接决定整条线能否达产、达标、稳定运行。
典型工艺为:原料经颚式破碎机破碎到入磨粒度,由给料机计量给料,经提升机/输送机送入立磨研磨;磨内物料随热风上升,经选粉机分选,细粉随气流进入脉冲袋式除尘器被捕集为成品,由空气输送斜槽、螺旋输送机与板链斗式提升机送入成品钢板仓储存,再经干灰散装机、石料散装机装车;不合格粗粉回落重磨。系统还配有主风机、热风炉/余热风管、罗茨风机等。
| 工序环节 | 主要配套设备 | 天成对应产品 |
|---|---|---|
| 原料给料/输送 | 振动给料机、皮带输送机、板链斗式提升机 | 皮带输送机、NE板链斗提、TDG定量给料机 |
| 磨后粉体输送 | 空气输送斜槽、螺旋输送机(绞龙) | 空气输送斜槽、管式螺旋输送机 |
| 成品收尘 | LCM/MC大型脉冲袋式除尘器 | LCM、MC脉冲除尘器及布袋/龙骨/脉冲阀 |
| 成品储存 | 大型钢板仓/片装料仓、仓顶除尘安全装置 | 50T~数千吨大型料仓及仓顶附件 |
| 装车出厂 | 干灰散装机、石料散装机、旋转供料器 | SZJ干灰散装机、SSQ石料散装机、星型卸料器 |
| 计量与辅助 | 螺旋计量秤、罗茨风机、空气炮破拱 | 螺旋计量称、罗茨鼓风机、空气炮 |
立磨本体安装应以减速机底座为基准,严格控制磨盘水平度、磨辊与选粉机的同轴度,地脚螺栓二次灌浆须达到强度后方可加载;配套输送与收尘设备安装时要兼顾热膨胀与检修空间。收尘系统管道应顺直、减少弯头,管道法兰与检修门必须严密,整个系统漏风率建议控制在较低水平——立磨多带负压操作,漏风会直接降低烘干能力与系统风量。高浓度、含尘气流的收尘宜选用处理风量大、清灰可靠的 LCM 长袋脉冲除尘器,并选用耐温、防结露滤料;成品仓宜片装大仓,配仓顶除尘器、安全阀、雷达料位计与破拱装置。
调试遵循“先单机、后联动,先空载、后负载,先低产、后达产”的顺序。先逐台核对输送设备旋向(提升机、斜槽风机、绞龙、罗茨风机),再做联锁启停与堵料、跑偏、断链等保护试验;建立正确的启停联锁顺序:开机按逆物流方向(除尘、风机→输送提升→给料→主机),停机按顺物流方向(先停给料、主机,待输送排空后再停下游)。带料后逐步增加台时产量,同步调节选粉机转速(细度)、系统风量与热风温度,记录磨机压差、磨辊压力、收尘差压与风机电流等参数,直到细度、产量、排放同时达标。
| 问题 | 常见原因 | 处理措施 |
|---|---|---|
| 系统冒灰、排放超标 | 收尘器糊袋/破袋;管道法兰漏风;风量不足 | 检查更换滤袋、做保温防结露;堵漏、调风量 |
| 成品输送堵料、提升机返料 | 斜槽透气层破损/风压低;绞龙带载停机;料潮 | 检修斜槽与风机;空载启停、排空;控制水分与温度 |
| 成品仓卸料不畅 | 粉料起拱、板结;破拱不足 | 启用空气炮/气碟,控制入仓物料温度与含水率 |
| 产量达不到设计值 | 系统漏风大、热风不足;选粉/风机匹配差 | 堵漏保温、补足热风;优化选粉转速与风门 |
| 设备连锁停机 | 堵料、跑偏、超温等保护动作 | 按报警点定位,排除后再复位,严禁短接保护 |