烤漆收尘管道_工业粉尘收集管道_耐高温烤漆除尘管道厂家
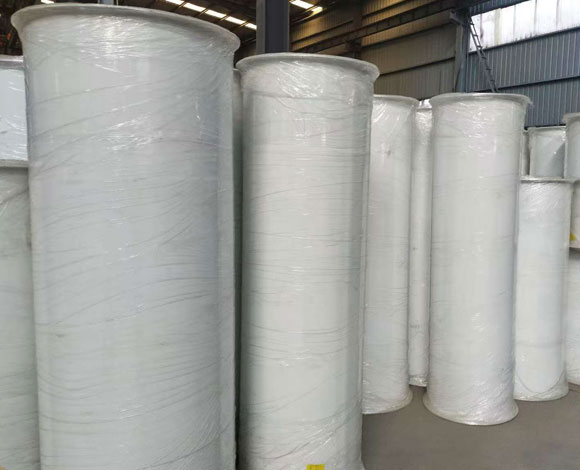
烤漆收尘管道是天成机械除尘器配件的核心产品,采用优质钢材与精密加工工艺,结构合理、密封性好、使用寿命长。可根据客户工况非标设计,提供单机或整线配套及安装指导、全程售后,适用于各类工业物料的布袋除尘器维修更换。
全国服务热线0377-61168998
烤漆收尘管道是天成机械除尘器配件的核心产品,采用优质钢材与精密加工工艺,结构合理、密封性好、使用寿命长。可根据客户工况非标设计,提供单机或整线配套及安装指导、全程售后,适用于各类工业物料的布袋除尘器维修更换。
烤漆收尘管道也叫烤漆除尘管道,是工业粉尘收集、废气治理系统的核心输送管道配件,主要配套布袋除尘器、滤筒除尘器等环保设备使用。
烤漆收尘管道技术参数覆盖多种规格,可根据物料特性和储量需求灵活选型。
| 参数项目 | 参数范围 / 规格 |
|---|---|
| 烤漆工艺 | 静电喷涂+高温固化烤漆 |
| 基材材质 | 优质冷轧钢板 |
| 适用管径 | DN100 / DN150 / DN200 / DN250 / DN300 / DN400 / DN500 |
| 管道类型 | 直管 / 弯头 / 三通 / 变径 / 风帽 / 堵头 |
| 壁厚规格 | 可按需定制(通常1.5-3.0mm) |
| 连接方式 | 法兰密封连接 |
| 定制服务 | 管径、壁厚、烤漆颜色均可定制,支持圆形/方形/变径/异形管道 |
* 以上参数为标准机型参考值,可根据客户具体需求进行非标定制。
烤漆收尘管道依靠除尘设备的负压吸力工作。车间产生的粉尘、废气通过集尘罩或吸风口进入管道系统,管道内壁光滑平整、风阻极低,粉尘气体在负压作用下沿管道快速流动,经弯头、三通等配件引导,集中输送至除尘主机进行净化处理。管道接口采用法兰密封连接,全程密闭无漏风跑尘,保障除尘系统负压稳定,有效提升整机除尘效率。高温烤漆层保护管道内壁不受粉尘冲刷磨损,延长使用寿命。
车间生产设备产生的粉尘、废气通过集尘罩或吸尘口进入管道系统
含尘气体在除尘设备风机产生的负压作用下被吸入管道
气体沿管道内壁快速流动,由于内壁光滑风阻极小,输送过程几乎无能量损耗
通过弯头、三通、变径等配件改变气流方向或合并管路,将各工位粉尘集中输送
含尘气体到达除尘主机入口,进入布袋除尘器或滤筒除尘器进行固气分离
净化后的洁净气体经排气口达标排放,粉尘被截留在滤袋上由清灰系统清除
高温烤漆层全程保护管道内壁不受粉尘冲刷和腐蚀,确保管道长效使用寿命
静电高温烤漆固化处理,漆膜均匀饱满附着力极强,耐粉尘高速冲刷,长期使用不掉漆不脱皮不生锈
管道内部无毛刺无凸起,气流输送顺畅粉尘不易粘连堆积,有效减少管路堵塞降低清理维护成本
搭配烤漆配套法兰配件,对接贴合紧密全程密闭输送,杜绝管道漏风泄压粉尘外溢
烤漆层全方位隔绝空气与水汽,抗氧化耐潮湿耐轻微腐蚀,抗老化性能优异使用寿命远超普通喷漆管道
优质加厚钢板基材结构稳固韧性强,可长期承受除尘负压与风压冲击不易变形塌陷
规格型号齐全适配各类工业除尘设备,管径壁厚烤漆颜色均可定制满足不同车间收尘管路布局需求
该产品已成功应用于多个行业的大型储存与输送项目,以下为部分典型案例:
为客户整套木工车间更换DN300烤漆收尘管道共计280米,搭配弯头、三通等配件共120个。采用高温烤漆工艺管道漆面均匀美观,运行12个月后管道无锈蚀无掉漆,除尘风量提升20%,车间粉尘浓度降至1mg/m³以下,顺利通过环保验收。
为五金打磨车间定制DN200烤漆收尘管道180米及DN250主管道60米,配套齐全弯头三通法兰等配件。烤漆管道耐粉尘冲刷性能优异,在连续打磨工况下运行8个月无磨损变形,系统负压稳定,有效保障了车间环保达标。
* 以上案例为典型应用示例,具体项目详情请联系天成机械获取。
烤漆管道经过精细打磨、静电喷涂、高温固化烤漆三道工艺处理,漆面附着力强、硬度高、耐冲刷,长期使用不掉漆不生锈。普通铁皮管道仅表面喷漆或不做处理,容易脱皮生锈,使用寿命远不及烤漆管道。虽然烤漆管道初期投入略高,但综合使用寿命和维护成本,实际性价比更高。
可以。我们提供蓝色、灰色、绿色等工业标准色,也可根据企业形象或车间环境要求定制其他颜色。颜色不影响管道性能,主要是美观和标识作用,例如不同颜色可区分不同用途的管道。
常规选择:DN100-DN200一般选用1.5-2.0mm,DN250-DN400选用2.0-2.5mm,DN500及以上选用2.5-3.0mm。对于高风速、大风量或输送磨琢性强的物料,建议适当增加壁厚以提高管道耐压能力和使用寿命。
正常工况下,烤漆管道使用寿命可达5-10年以上。具体寿命取决于输送物料特性(如是否有腐蚀性、磨损性)、管道壁厚、使用环境等因素。对于一般粉尘输送工况,只要定期巡检和必要时更换局部配件,管道系统可长期稳定运行。
安装时需确保法兰连接面平整清洁,垫片完好无损,螺栓按对角顺序均匀紧固。管道安装应保持一定的坡度(一般不小于2‰),便于冷凝水排出。弯头和三通等配件应选用耐磨半径,减少局部风阻和磨损。安装完成后需进行漏风测试,确认无误后方可投入使用。