动力头尾盘_螺旋输送机动力头_绞龙尾部轴承座厂家
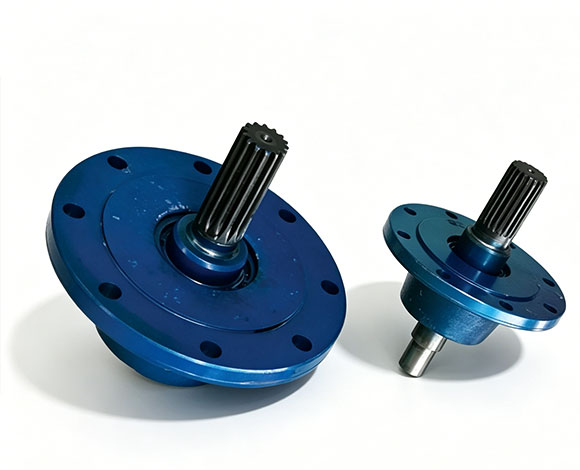
动力头尾盘是天成机械绞龙配件的核心产品,采用优质钢材与精密加工工艺,结构合理、密封性好、使用寿命长。可根据客户工况非标设计,提供单机或整线配套及安装指导、全程售后,适用于各类工业物料的螺旋输送机维修更换。
全国服务热线0377-61168998
动力头尾盘是天成机械绞龙配件的核心产品,采用优质钢材与精密加工工艺,结构合理、密封性好、使用寿命长。可根据客户工况非标设计,提供单机或整线配套及安装指导、全程售后,适用于各类工业物料的螺旋输送机维修更换。
动力头与尾盘是螺旋输送机(绞龙)整套传动系统的“首尾核心配套配件”,属于设备两端固定、传动、承重关键部件。动力头位于螺旋输送机出料端,是整机的动力输入总成;尾盘位于输送机尾部进料端,起到尾部固定、密封、定位、防跑偏作用。
螺旋输送机动力头(尾盘)技术参数覆盖多种规格,可根据物料特性和储量需求灵活选型。
| 参数项目 | 参数范围 / 规格 |
|---|---|
| 适配系列 | LS150 / LS200 / LS250 / LS300 / LS350 / LS400 / GX系列 |
| 动力头材质 | 重型铸铁一体成型 |
| 轴承类型 | 重型加厚轴承 |
| 尾盘结构 | 尾部轴承座、防尘密封、调节压盖、固定底座 |
| 密封形式 | 多层防尘密封结构 |
| 供应方式 | 成套定制/单件替换 |
| 定制服务 | 支持非标尺寸、特殊孔径加工 |
* 以上参数为标准机型参考值,可根据客户具体需求进行非标定制。
螺旋输送机动力头与尾盘分别安装在螺旋轴的两端,首尾双向固定。动力头位于出料端,通过减速机连接座对接电机减速机,将动力传递给螺旋主轴,同时其内部的轴承座和重型轴承承担螺旋轴前端的主要承重与传动扭矩。尾盘位于进料端,内部装有尾部轴承和防尘密封装置,用于锁定螺旋轴尾部位置,限制轴向窜动,辅助校正主轴同心度。工作时,动力头提供稳定动力输出,尾盘吸收尾部震动并辅助支撑,首尾双向固定让螺旋轴始终保持居中运转,大幅减少磨损、异响与设备故障。
动力头安装在螺旋输送机出料端,内部轴承座与减速机连接座对接电机减速机
尾盘安装在螺旋输送机进料端,尾部轴承座抱紧螺旋轴末端
电机启动后,动力通过减速机传递至动力头的传动轴总成
螺旋主轴在动力头带动下开始旋转,物料从进料端被叶片推向出料端
动力头承受整机主要传动扭矩和前端承重,轴承运转平稳
尾盘锁定螺旋轴尾部位置,防止轴向窜动和偏心跑偏
尾盘的防尘密封结构阻止粉尘进入轴承内部,同时防止物料从尾部泄漏
首尾两端协同工作,确保螺旋轴全程同心稳定旋转
采用重型加厚轴承座配置搭配高强度轴承,可承受重载连续运转,扭矩输出稳定不易断轴
尾盘精准限位有效防止螺旋轴左右窜动偏心跑偏,解决绞龙扫壳磨叶片机身抖动问题
首尾均采用多层防尘密封结构,密封性强杜绝粉料外漏粉尘进入轴承内部
整体铸铁一体成型结构厚重稳固抗震抗压,适配高粉尘长时间连续作业工况
标准国标尺寸完美适配LS150-LS400/GX系列全型号螺旋输送机替换通用度高
总成式一体结构无需复杂调试拆装更换方便有效降低设备运维成本
该产品已成功应用于多个行业的大型储存与输送项目,以下为部分典型案例:
为客户5台LS350螺旋输送机成套更换动力头和尾盘,选用重型铸铁动力头配套尼龙密封尾盘。更换后输送轴运行同心度提升至0.3mm以内,彻底解决了原设备频繁窜轴漏灰的问题,运行一年无故障,客户反馈良好。
为水泥厂8条粉煤灰螺旋输送机配套定制LS250系列动力头尾盘总成,动力头采用重载轴承配置尾盘采用多层密封结构。在连续输送工况下运行10个月,无轴承发热损坏,无粉尘泄漏,输送系统稳定性显著提升。
* 以上案例为典型应用示例,具体项目详情请联系天成机械获取。
动力头位于出料端,负责将减速机动力传递给螺旋轴并承担前端承重;尾盘位于进料端,负责锁定螺旋轴尾部位置防止窜轴。两者可以单独更换,但建议成套更换以获得最佳配合效果。如果只有一端损坏,单独更换也是可以的。
当出现以下情况时建议更换:轴承座出现裂纹或严重磨损、轴承运转异响或卡死、密封失效导致粉尘大量进入、传动轴连接部位变形或断裂、螺旋轴明显窜动或偏心。定期检查轴承温度和运行噪音,可及早发现问题。
正常情况下,动力头轴承建议使用润滑脂定期加注润滑,一般每500-1000小时补充一次润滑脂。轴承使用寿命通常在1-2年,具体取决于输送物料、运行时长和负载情况。发现轴承温度超过70℃或有明显异响时应立即检查更换。
需要根据螺旋输送机的型号(如LS200、LS350等)和螺旋轴直径来匹配。我们提供全系列LS和GX型号的动力头和尾盘,可以直接提供输送机铭牌参数,我们会为您匹配最合适的规格。也支持非标定制。
可以。我们既提供成套销售(动力头+尾盘一起),也支持单独购买其中任意一个。如果是设备维修替换,根据实际需要购买即可。成套购买价格更优惠,且确保首尾完美匹配。